


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski

HWASHI · प्रतिरोध वेल्डिंग स्वचालन
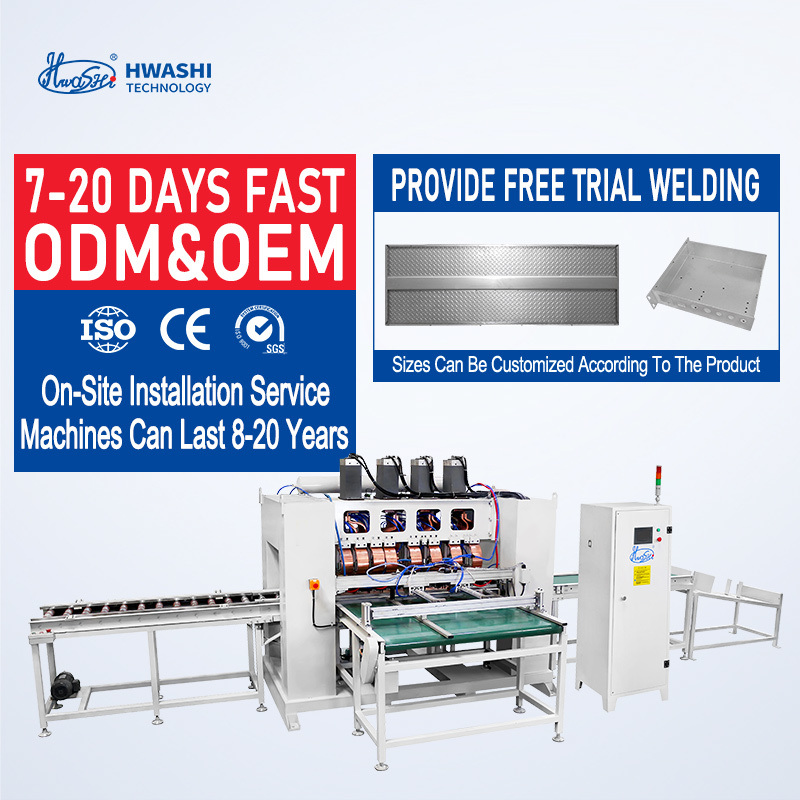
डोर पैनल के लिए पीएलसी-नियंत्रित मल्टी-हेड स्पॉट वेल्डिंग मशीन
डोर-पैनल और शीट-मेटल असेंबली के लिए एक विन्यास योग्य मल्टी-हेड प्रतिरोध स्पॉट वेल्डिंग प्लेटफॉर्म। प्रकाशित विवरण एक साथ या अनुक्रमिक हेड ऑपरेशन और 3+3 मिमी तक की वेल्डिंग क्षमता का समर्थन करता है।
01 / अनुप्रयोग अवलोकन
शीट-मेटल डोर असेंबली के लिए मल्टी-पॉइंट वेल्डिंग
मशीन को डोर-पैनल और शीट-मेटल उत्पादन के लिए वर्णित किया गया है। ऑपरेटर वर्कपीस को पोजिशन करते हैं, स्पॉट वेल्ड की एक स्वचालित लाइन शुरू करते हैं, फिर बाद की वेल्डिंग लाइनों के लिए पैनल को मैन्युअल रूप से फिर से इंडेक्स करते हैं। एक साथ या अनुक्रमिक संचालन के लिए कई हेड्स को कॉन्फ़िगर किया जा सकता है।
02 / तकनीकी विनिर्देश
प्रकाशित उत्पाद पैरामीटर
| पैरामीटर | प्रकाशित मान | इंजीनियरिंग / खरीद नोट |
|---|---|---|
| मॉडल संदर्भ | WL-SQ100K | कोटेशन और मशीन नेमप्लेट पर अंतिम मॉडल कोड की पुष्टि करें। |
| इनपुट आपूर्ति | 380 V, 2-फेज (विशेषताएं) | वोल्टेज/फेज संदर्भ तालिका से भिन्न है; साइट कनेक्शन आवश्यकताओं को सत्यापित करें। |
| रेटेड क्षमता | 150 kVA × 4 | चार-इकाई रेटिंग और कुल विद्युत भार के अर्थ की पुष्टि करें। |
| अधिकतम वेल्डिंग मोटाई | 3+3 मिमी | वास्तविक सामग्री ग्रेड, कोटिंग और स्टैक-अप का उपयोग करके मान्य करें। |
| सिस्टम नियंत्रक | यू.एस. एमसीसी एससीआर | नियंत्रक/एससीआर पदनाम जैसा कि कहा गया है; सटीक घटक मेक और मॉडल की पुष्टि करें। |
| नियंत्रण विधि | पीएलसी | प्रोग्रामेबल नियंत्रण और वेल्डिंग-स्थिति सेटिंग। |
| प्रभावी वेल्डिंग चौड़ाई | 1,000-2,000 मिमी | अंतिम कार्यशील आवरण स्वीकृत भाग लेआउट पर निर्भर करता है। |
| प्रभावी वेल्डिंग लंबाई | 300 मिमी, अनुकूलन योग्य | उपयोगी फिक्स्चर लंबाई और इंडेक्सिंग विधि की पुष्टि करें। |
| सामग्री मोटाई सीमा | 0.4-1.5 मिमी | अवलोकन मान; अलग 3+3 मिमी क्षमता दावे के साथ सुलह करें। |
| इलेक्ट्रोड बल | 2.2 kN (संदर्भ तालिका) | ऑर्डर की गई विन्यास पर प्रयोज्यता सत्यापित करें। |
| वेल्डिंग शेड्यूल | 32 प्रकार (संदर्भ तालिका) | उपलब्ध प्रोग्राम और पैरामीटर एक्सेस की पुष्टि करें। |
| इलेक्ट्रोड रिक्ति | 100-300 मिमी | स्वीकृत स्पॉट लेआउट के लिए समायोज्य। |
| वारंटी | कोर घटकों के लिए 1 वर्ष | लिखित दायरे, बहिष्करण और सेवा शर्तों को प्राप्त करें। |
उत्पाद पृष्ठ पर दिखाया गया संदर्भ मॉडल श्रृंखला
| पैरामीटर | WL-SF-MF160K | WL-SF-MF120K | WL-SF-MF100K |
|---|---|---|---|
| इनपुट वोल्टेज | 380 V, 3-फेज | 380 V, 3-फेज | 380 V, 3-फेज |
| इनपुट पावर | 160 kVA | 120 kVA | 100 kVA |
| अधिकतम वेल्डिंग करंट | 32,000 A | 30,000 A | 28,000 A |
| अधिकतम इलेक्ट्रोड बल | 2.2 kN | 2.2 kN | 2.2 kN |
| वेल्डिंग क्षमता | 3+3 मिमी | 2+2 मिमी | 1+1 मिमी |
| वेल्डिंग हेड्स | 10-20, ग्राहक ड्राइंग के अनुसार | ||
| प्लेटफ़ॉर्म आकार | 2,000 × 300 मिमी, अनुकूलन योग्य | ||
ये तीन कॉलम लिस्टिंग से एक संदर्भ श्रृंखला के रूप में प्रस्तुत किए गए हैं, न कि WL-SQ100K के लिए विनिमेय विन्यासों के रूप में।
03 / संचालन अनुक्रम
स्वचालित स्पॉट-वेल्डिंग चक्रों के साथ मैनुअल लोडिंग
- वर्कपीस को पोजिशन करें।डोर पैनल को वर्कटेबल पर लोड करें और इसे सहमत फिक्स्चर संदर्भों के विरुद्ध स्थित करें।
- प्रोग्राम किए गए चक्र को प्रारंभ करें।स्पॉट वेल्ड की एक लाइन शुरू करने के लिए स्टार्ट कंट्रोल को सक्रिय करें।
- हेड अनुक्रम पूरा करें।कॉन्फ़िगर किए गए हेड्स स्वीकृत प्रोग्राम के अनुसार एक साथ या अनुक्रमिक रूप से वेल्ड करते हैं।
- पैनल को फिर से पोजिशन करें।डेटा姆 संदर्भों को बनाए रखते हुए वर्कपीस को मैन्युअल रूप से अगले वेल्डिंग लाइन पर इंडेक्स करें।
- दोहराएं और निरीक्षण करें।चक्र जारी रखें और सहमत गुणवत्ता योजना के विरुद्ध वेल्ड स्थानों और नमूना जोड़ों की जांच करें।
04 / विन्यास और इंजीनियरिंग
विभिन्न पैनल लेआउट के लिए अनुकूलनीय हेड व्यवस्था
हेड रिक्ति को ग्राहक के स्पॉट लेआउट के अनुरूप व्यवस्थित किया जा सकता है, जिसमें सिलेंडर-बोल्ट व्यवस्था के माध्यम से समायोजन का वर्णन किया गया है।
टच-पैनल इंटरफ़ेस वेल्डिंग-स्थिति सेटअप और प्रोग्रामेबल पैरामीटर स्टोरेज का समर्थन करता है।
वेल्डिंग के दौरान वर्कपीस को पकड़ने की आवश्यकता को कम करने के लिए स्वचालित दबाव का वर्णन किया गया है।
कार्यशील आयाम और हेड गणना को ग्राहक ड्राइंग के अनुसार तैयार किया जा सकता है।
निर्माण से पहले अंतिम रूप देने के लिए जानकारी
- सामग्री ग्रेड, मोटाई और सतह कोटिंग के साथ भाग ड्राइंग।
- स्पॉट-वेल्ड मैप जिसमें मात्रा, पिच, किनारे की दूरी और स्थान सहनशीलता दिखाई गई है।
- आवश्यक चक्र समय, लोडिंग विधि और प्रति शिफ्ट लक्ष्य आउटपुट।
- प्लांट बिजली आपूर्ति, ग्राउंडिंग और आवश्यक उपयोगिता कनेक्शन।
- फिक्स्चर डेटा, इलेक्ट्रोड पहुंच, भाग भिन्नता और परिवर्तन की आवश्यकताएं।
05 / गुणवत्ता और स्वीकृति
वास्तविक वेल्ड अनुप्रयोग के आसपास निर्माण स्वीकृति
उत्पादन रिलीज के लिए, मशीन साइन-ऑफ से पहले निरीक्षण विधि और स्वीकृति सीमाएं परिभाषित करें। खरीदार-नेतृत्व वाली सत्यापन योजना में पहले-ऑफ आयामी जांच, वेल्ड-स्थान सत्यापन, प्रतिनिधि नमूनों पर विनाशकारी छील या छेनी परीक्षण और सहमत उत्पादन स्थितियों के तहत पुनरावृत्ति जांच शामिल हो सकती है।
| नियंत्रण बिंदु | स्वीकृति साक्ष्य पर सहमत होना |
|---|---|
| सामग्री और स्टैक-अप | स्वीकृत सामग्री विनिर्देश, मोटाई रिकॉर्ड और नमूना-भाग पुष्टि। |
| वेल्ड स्थान | स्पॉट मैप, फिक्स्चर डेटा सत्यापन और माप रिपोर्ट। |
| वेल्ड अखंडता | सहमत विनाशकारी परीक्षण विधि और स्वीकृति मानदंड। |
| पुनरावृत्ति | सहमत भाग वेरिएंट और संचालन अनुक्रमों में परीक्षण-रन रिकॉर्ड। |
| मशीन सुरक्षा | विद्युत, गार्डिंग, आपातकालीन-स्टॉप और ऑपरेटर-निर्देश जांच। |
यह एक सुझाया गया खरीद सत्यापन ढांचा है, न कि यह दावा कि परीक्षण रिपोर्ट या मापा वेल्ड परिणाम मानक आपूर्ति के रूप में शामिल हैं।
06 / वाणिज्यिक और वितरण शर्तें
प्रकाशित आदेश जानकारी
| वस्तु | प्रकाशित अवधि |
|---|---|
| न्यूनतम आदेश मात्रा | 1 सेट |
| सूचीबद्ध मूल्य | यूएस$15,000 |
| पैकेजिंग | समुद्री योग्य लकड़ी का पैकेज |
| वितरण समय | भुगतान प्राप्त होने के 7-30 कार्य दिवस |
| भुगतान की शर्तें | टी/टी, एल/सी |
| आपूर्ति क्षमता | 50 सेट प्रति माह |
हस्ताक्षरित कोटेशन और अनुबंध में अंतिम मूल्य, विन्यास, इनकोटर्म, पैकिंग आयाम, वितरण मील के पत्थर और शिपमेंट शेड्यूल की पुष्टि करें।
07 / निर्माता प्रोफ़ाइल
गुआंग्डोंग ह्वाशी टेक्नोलॉजी इंक।
ह्वाशी अपने व्यवसाय को प्रतिरोध-वेल्डिंग स्वचालन उपकरण और औद्योगिक रोबोट के विकास और निर्माण के रूप में वर्णित करता है, जिसमें घरेलू उपकरण, बरतन, धातु हार्डवेयर, इलेक्ट्रॉनिक्स और ऑटोमोटिव घटक शामिल हैं।
प्रमाणन दायरा
निर्माता के गुणवत्ता-नियंत्रण पृष्ठ पर प्रतिरोध वेल्डिंग मशीनों (संख्या: AT58250SC100084, जारी 8 अप्रैल 2021) के लिए एक सीई प्रमाणपत्र सूचीबद्ध है, साथ ही एक आईबीसी केज लाइन, रोबोट, सिंक ग्राइंडिंग मशीन और वायर बेंडिंग/कटिंग मशीन के लिए अलग प्रमाणपत्र भी हैं। प्रत्येक प्रमाणपत्र का अपना बताया गया उपकरण दायरा है। खरीद से पहले सटीक WL-SQ100K विन्यास के लिए प्रमाणपत्र प्रति, वैधता और मॉडल कवरेज सत्यापित करें।
08 / कंपनी-स्तरीय शिपमेंट साक्ष्य
सार्वजनिक रूप से अनुक्रमित क्रॉस-बॉर्डर शिपमेंट गतिविधि
आपूर्तिकर्ता-नाम भिन्नता "गुआंग्डोंग ह्वाशी टेक्नोलॉजी इंक।" के तहत एक सार्वजनिक अमेरिकी सीमा शुल्क-डेटा प्रोफ़ाइल नवंबर 2006 से नवंबर 2026 तक प्रदर्शित अवधि के लिए 15 दर्ज शिपमेंट, 10 व्यापारिक भागीदार और पांच अमेरिकी बंदरगाह स्थानों को दिखाती है। नमूने में औद्योगिक मशीनरी और वेल्डिंग-संबंधित उपकरण शामिल हैं।
| नमूना अवधि | समेकित उत्पाद श्रेणी | आयातक / बाजार उदाहरण | शिपमेंट प्रोफ़ाइल |
|---|---|---|---|
| 2006-2026 | औद्योगिक मशीनरी और उपकरण | संयुक्त राज्य अमेरिका; कई आयातक भागीदार | 15 शिपमेंट, 10 भागीदार, पांच पोर्ट स्थान |
| 27 जून 2024 | छह-हेड स्वचालित तार जाल वेल्डिंग मशीन | अमेरिकन एप्लायंस प्रोडक्ट्स | 3,740 किग्रा; 4 पैकेज |
| 28 जुलाई 2024 | वेल्डिंग रोबोट / स्वचालित पाइप-बेंडिंग मशीनरी | KLYK LLC | 4,080 किग्रा; 6 पैकेज |
| 11 दिसंबर 2025 | वायवीय एसी पल्स स्पॉट-वेल्डिंग मशीन | डीयरफील्ड फार्मिंग कंपनी लिमिटेड | 517 किग्रा; 1 पैकेज |
| 31 अक्टूबर 2026 | लीकेज टेस्टिंग मशीन | कोर प्लास्टेक इंटरनेशनल इंक। | 1,180 किग्रा; 4 पैकेज |
09 / खरीदार एफएक्यू
खरीद और अनुप्रयोग प्रश्न
क्या मशीन को एक विशिष्ट डोर-पैनल ड्राइंग के लिए कॉन्फ़िगर किया जा सकता है?
लिस्टिंग में ग्राहक ड्राइंग के अनुसार अनुकूलन योग्य प्लेटफ़ॉर्म आयाम, समायोज्य हेड रिक्ति और 10-20 हेड्स का वर्णन है। लेआउट समीक्षा के लिए ऑर्डर पुष्टिकरण से पहले भाग ड्राइंग, स्पॉट मैप, सामग्री स्टैक-अप और लक्ष्य आउटपुट जमा करें।
क्या 3+3 मिमी क्षमता हर सामग्री संयोजन पर लागू होती है?
मोटाई हेडलाइन से कोई सार्वभौमिक सामग्री संयोजन नहीं निकाला जाना चाहिए। प्रदर्शन सामग्री ग्रेड, कोटिंग, स्टैक-अप, इलेक्ट्रोड ज्यामिति, बल और वेल्ड शेड्यूल पर निर्भर करता है। नमूना वेल्डिंग के माध्यम से वास्तविक संयोजन को मान्य करें।
एक साथ और अनुक्रमिक हेड ऑपरेशन के बीच क्या अंतर है?
एक साथ ऑपरेशन एक समन्वित चक्र में कॉन्फ़िगर किए गए हेड्स को ट्रिगर करता है; अनुक्रमिक ऑपरेशन प्रोग्राम किए गए क्रम में हेड्स या समूहों को ट्रिगर करता है। उपयुक्त मोड भाग ज्यामिति, उपलब्ध शक्ति और प्रक्रिया आवश्यकताओं पर निर्भर करता है। अंतिम नियंत्रण विनिर्देश में समर्थित अनुक्रम की पुष्टि करें।
380 V, 2-फेज पावर विवरण के बारे में क्या पुष्टि की जानी चाहिए?
विशेषताएं 380 V, 2-फेज बताती हैं, जबकि संदर्भ मॉडल तालिका 380 V, 3-फेज बताती है। शिपमेंट से पहले विद्युत योजना और चरण, आवृत्ति, रेटेड इनपुट करंट, सुरक्षात्मक उपकरणों और ग्राउंडिंग की लिखित पुष्टि प्राप्त करें।
एक थोक खरीदार को कौन से गुणवत्ता दस्तावेज का अनुरोध करना चाहिए?
स्वीकृत ड्राइंग, विद्युत घटक सूची, निरीक्षण चेकलिस्ट, परीक्षण-रन रिकॉर्ड, सुरक्षा निरीक्षण और नमूना-वेल्ड सत्यापन रिपोर्ट पर सहमत हों। यदि आवश्यक हो तो खरीद अनुबंध में सामग्री प्रमाणपत्र या तीसरे पक्ष के परीक्षण निर्दिष्ट करें।
समुद्री माल ढुलाई के लिए मशीन को कैसे संरक्षित किया जाना चाहिए?
लिस्टिंग में समुद्री योग्य लकड़ी की पैकेजिंग निर्दिष्ट है। शिपिंग विनिर्देश में नमी-रोधी रैपिंग, जहां उपयुक्त हो डेसिकेंट, संक्षारण संरक्षण, सदमे संरक्षण, लिफ्टिंग पॉइंट, गुरुत्वाकर्षण केंद्र अंकन और पैकेज आयाम परिभाषित करें।
कथित लीड टाइम क्या है?
लिस्टिंग में भुगतान प्राप्त होने के 7-30 कार्य दिवस बताए गए हैं। ड्राइंग अनुमोदन, विन्यास फ्रीज, घटक उपलब्धता, निर्माण और निरीक्षण मील के पत्थर सहमत कार्यक्रम को प्रभावित कर सकते हैं। अनुबंध में वितरण योजना रिकॉर्ड करें।
क्या आफ्टर-सेल्स और वारंटी कवरेज बताया गया है?
लिस्टिंग में कोर घटकों के लिए एक साल की वारंटी बताई गई है। लिखित रूप में प्रारंभ तिथि, कवर किए गए हिस्से, बहिष्करण, स्पेयर-पार्ट्स व्यवस्था, रिमोट समस्या निवारण दायरा, प्रतिक्रिया समय और किसी भी ऑन-साइट सेवा शुल्क की पुष्टि करें।
10 / खरीद चेकलिस्ट